Usinagem: O Que É, Como Funciona e Tipos de Processo
A usinagem é o conjunto de processos de fabricação que remove material de uma peça bruta, geralmente em forma de cavaco, para obter geometria, dimensões e acabamento definidos. Torneamento, fresamento, furação e retificação estão entre os principais processos. Na usinagem sob desenho do cliente, cada Ordem de Produção pode exigir roteiro, setup, horas de máquina e custo próprios.
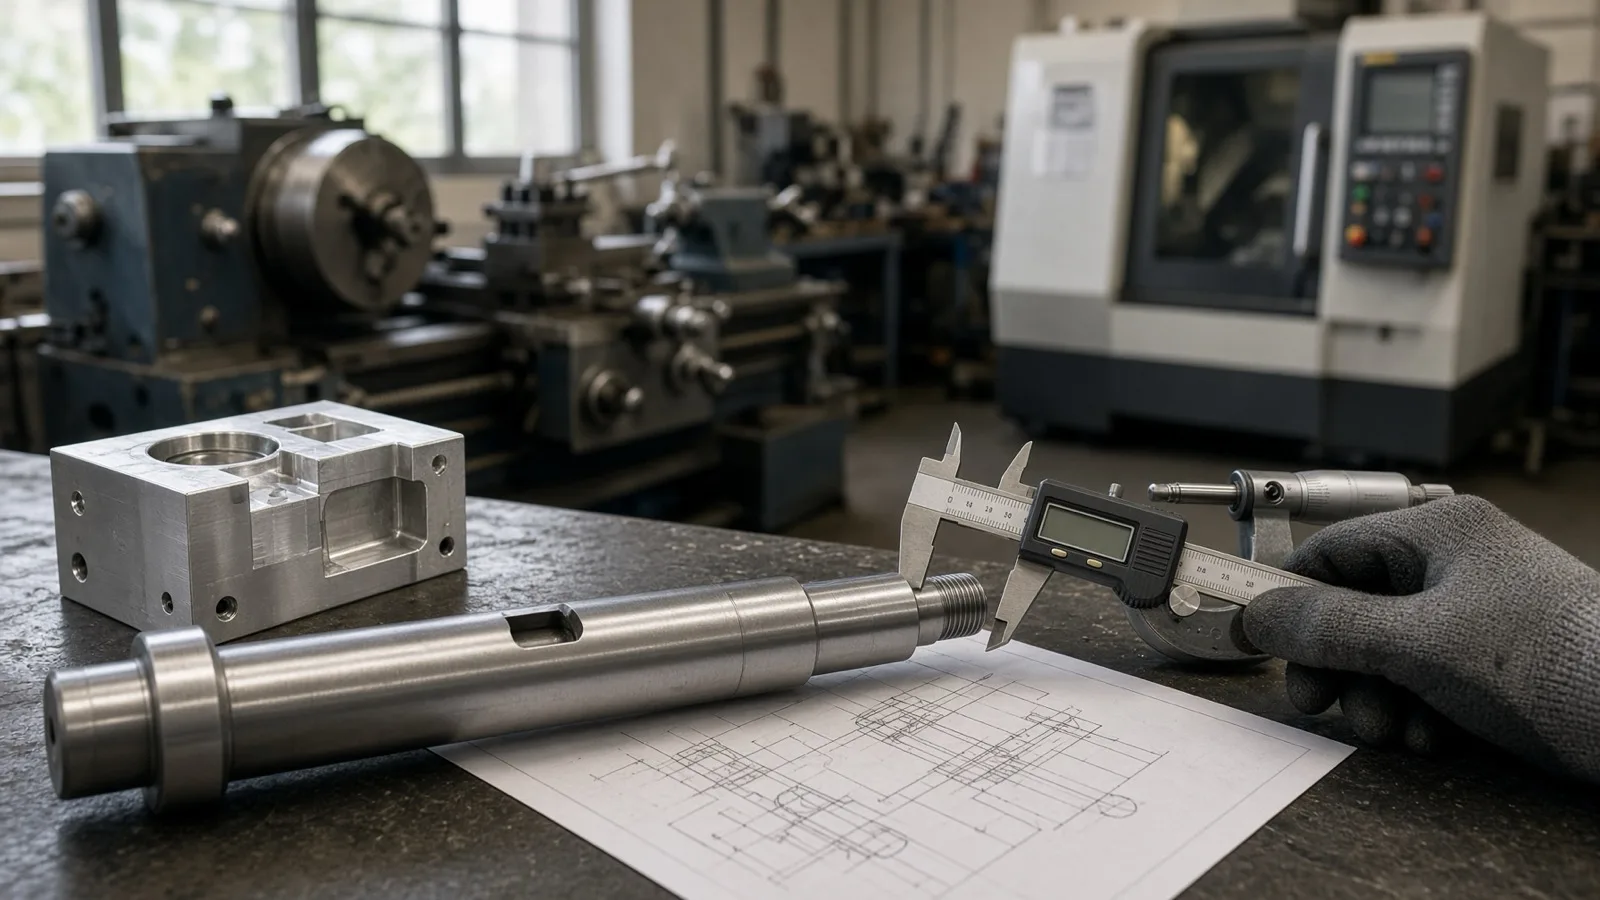
A usinagem transforma uma peça bruta pela remoção controlada de material até atingir as características especificadas no desenho técnico. A matéria-prima pode partir de uma barra, chapa, peça forjada ou fundida, enquanto ferramentas de corte e máquinas executam operações diferentes conforme a geometria necessária.
Na fabricação sob encomenda, essa lógica também determina o planejamento da oficina. Um novo desenho pode exigir outro roteiro, diferentes ferramentas, preparação específica da máquina e tempos próprios de processamento. Por isso, setup, capacidade dos equipamentos, apontamento e custo precisam permanecer relacionados à OP, ou Ordem de Produção, correspondente.
O que é usinagem e como o processo funciona
A usinagem funciona pela remoção de material causada pelo movimento relativo entre a peça e uma ferramenta de corte adequada ao material usinado. A ferramenta avança sobre a peça bruta e remove o excesso em pequenos fragmentos, chamados cavacos, até alcançar a geometria especificada.
Durante o corte, peça, ferramenta e máquina trabalham de forma coordenada. Conforme a operação, a peça pode girar enquanto a ferramenta avança, a ferramenta pode realizar o movimento de corte ou ambos os elementos podem executar movimentos programados para produzir superfícies e geometrias específicas.
A usinagem integra os processos de fabricação da indústria metalmecânica e não se restringe aos metais. Plásticos e outros materiais também podem ser usinados, desde que ferramentas e condições de corte sejam compatíveis com suas características.
Três parâmetros ajudam a definir como ocorre a remoção do material:
Esses parâmetros não possuem valores universais. Material, ferramenta, máquina e operação influenciam sua definição, que faz parte da preparação técnica necessária para executar a usinagem conforme os requisitos da peça.
Do desenho à peça pronta
Do desenho técnico à peça pronta, a usinagem passa por etapas que transformam requisitos dimensionais em operações de fabricação. Roteiro, programação, preparação da máquina, execução e inspeção precisam permanecer coerentes com as tolerâncias e características definidas para a peça.
O desenho também pode especificar tolerância dimensional e rugosidade. A tolerância estabelece a variação aceita para determinada dimensão, enquanto a rugosidade descreve características da superfície. A inspeção verifica esses requisitos com os instrumentos e métodos adequados ao que precisa ser medido.
Usinagem convencional e CNC
Usinagem convencional e CNC diferem principalmente na forma como os movimentos da máquina são comandados. Na máquina convencional, o operador conduz diretamente as operações. No CNC, ou comando numérico computadorizado, um programa controla os movimentos necessários para executar a fabricação.
O CNC permite executar trajetórias programadas e favorece precisão, repetibilidade e fabricação de geometrias mais complexas. Nesse ambiente, ferramentas CAD e CAM podem participar do fluxo que conecta o modelo da peça à programação utilizada pela máquina.
A automação não elimina a participação do profissional responsável pela operação. Preparação da máquina, fixação da peça, montagem de ferramentas, acompanhamento do processo e verificação dos resultados continuam fazendo parte da rotina produtiva.
A escolha entre processo convencional e CNC depende das características da peça, da geometria, do lote e dos recursos disponíveis. O equipamento precisa atender aos requisitos definidos para a operação, sem tratar uma tecnologia como solução universal para qualquer trabalho.
Principais tipos de processo de usinagem
Torneamento, fresamento, furação e retificação estão entre os principais processos de usinagem. Cada processo combina movimentos específicos entre ferramenta e peça para produzir determinadas características, como superfícies cilíndricas, planos, furos, canais, cavidades ou acabamentos de maior precisão.
| Processo | Movimento principal | Aplicações citadas |
|---|---|---|
| Torneamento | A peça gira enquanto a ferramenta remove material | Eixos, pinos e superfícies cilíndricas |
| Fresamento | A ferramenta gira para executar o corte | Planos, ranhuras, canais, cavidades e contornos |
| Furação | A broca executa a operação de abertura do furo | Furos cilíndricos |
| Retificação | Um rebolo abrasivo remove material | Acabamento, precisão dimensional e qualidade superficial |
No torneamento, a peça gira enquanto uma ferramenta executa a remoção do material. A operação ocorre no torno e é utilizada para produzir eixos, pinos e outras características associadas a superfícies cilíndricas.
No fresamento, a ferramenta de corte gira. A fresa pode produzir superfícies planas, ranhuras, canais, cavidades e contornos em fresadoras ou centros de usinagem. A movimentação necessária varia conforme a geometria prevista no desenho.
A furação produz furos cilíndricos com brocas e pode ser executada em furadeiras ou centros de usinagem. Já a retificação utiliza um rebolo abrasivo formado por grãos duros para operações que exigem controle dimensional e qualidade de superfície.
Aplainamento, mandrilamento, brochamento e serramento também integram os processos de usinagem. Existem ainda métodos não convencionais, como a eletroerosão, que remove material sem empregar o corte por uma ferramenta tradicional.
Uma mesma peça pode passar por diferentes processos durante seu roteiro. Torneamento, fresamento, furação e retificação podem aparecer em sequência quando o desenho reúne características que exigem operações distintas.
Usinagem sob desenho do cliente: desafios de gestão e o papel da Objetiva Solução
Na usinagem sob desenho do cliente, cada OP pode apresentar roteiro, setup, ferramentas, horas de máquina e custo próprios. Essa variabilidade caracteriza operações de manufatura não seriada, nas quais diferentes pedidos disputam recursos compartilhados e precisam ser planejados individualmente.
A oficina não executa necessariamente a mesma sequência para todos os pedidos. Cada desenho pode demandar uma combinação diferente de máquinas e operações, fazendo com que a programação da produção precise considerar tanto as necessidades técnicas da peça quanto a capacidade disponível em cada recurso.
Essa dinâmica aparece em diferentes tipos de trabalho:
O setup corresponde à preparação necessária antes da execução da peça, incluindo atividades como fixação, montagem de ferramentas, carregamento do programa e ajustes da máquina. Em peças únicas e lotes pequenos, esse tempo pode representar uma parcela relevante do trabalho porque é distribuído entre poucas unidades.
Prazo e custo também variam porque diferentes ordens podem consumir tempos distintos nos mesmos equipamentos. Duas peças visualmente semelhantes podem exigir roteiros, ferramentas, setups e horas de centro de usinagem diferentes, o que reforça a necessidade de acompanhar a execução por OP.
Setup, hora-máquina e custo por ordem
Setup, hora-máquina e custo por ordem permitem analisar quanto cada trabalho efetivamente exige da oficina. Quando várias OPs disputam fresadoras, tornos ou centros de usinagem, o sequenciamento precisa considerar a capacidade disponível e a duração prevista das operações.
O APS com capacidade finita trata cada recurso de acordo com sua disponibilidade real no planejamento. A programação pode ser visualizada em Gantt para organizar a sequência das operações e identificar como a ocupação de uma máquina interfere nas ordens que aguardam o mesmo recurso.
O apontamento de fábrica registra o tempo efetivamente utilizado por operadores e máquinas em cada OP. Outros dados podem complementar essa visão:
Sem apontamento por ordem, horas utilizadas por trabalhos diferentes podem se misturar e comprometer a leitura do custo. Na manufatura sob encomenda, manter esses registros associados à OP permite comparar planejamento e execução e identificar quanto cada trabalho consumiu.
A Objetiva Solução, SAP Partner com 16 anos de mercado, implementa o SAP Business One e desenvolve add-ons sobre essa plataforma. O DiamondOne é um add-on de manufatura avançada para SAP Business One desenvolvido para operações de manufatura não seriada, incluindo usinagem sob encomenda.
O DiamondOne reúne PCP para Ordens de Produção e roteiros, APS com sequenciamento por capacidade finita e visualização em Gantt, apontamento de fábrica por operador e máquina, custeio por absorção e rastreabilidade. Também possui integrações com soluções CAD/CAM como SolidWorks, AutoCAD, Solid Edge e AlmaCam. A configuração e o escopo dependem das características de cada operação.
Perguntas frequentes
Qual é a diferença entre usinagem e fundição?
Na usinagem, material é removido de uma peça bruta até alcançar a geometria desejada. Na fundição, o metal líquido é vazado em um molde e solidifica na cavidade. Os processos podem ser complementares, pois uma peça fundida pode posteriormente passar por operações de usinagem.
Para que serve o fluido de corte?
O fluido de corte auxilia a lubrificação e o arrefecimento na região de contato entre ferramenta e peça. Sua utilização e especificação dependem do material, da ferramenta e da operação, assim como outros parâmetros do processo, entre eles velocidade de corte, avanço e profundidade de corte.
Usinagem CNC é sempre melhor que a convencional?
Não necessariamente. A escolha depende da geometria da peça, quantidade, requisitos de repetibilidade e recursos disponíveis. O CNC permite executar movimentos programados e geometrias complexas, enquanto determinadas peças simples ou produzidas em poucas unidades também podem ser executadas em máquinas convencionais.
Usinagem serve apenas para metais?
Não. A usinagem também pode ser aplicada a plásticos e outros materiais. O princípio continua baseado na remoção controlada de material, mas ferramentas, parâmetros e condições de corte precisam ser adequados às características do material que será processado.
O que entra no setup de uma peça?
O setup pode incluir fixação da peça, montagem de ferramentas, carregamento do programa e ajustes necessários para preparar a máquina. Em lotes pequenos ou peças únicas, esse tempo é distribuído entre poucas unidades e pode representar uma parcela importante do tempo total da ordem.
Como é controlada a qualidade das peças usinadas?
A qualidade é verificada pela comparação da peça com os requisitos do desenho técnico. A inspeção dimensional pode utilizar instrumentos de metrologia como paquímetro, micrômetro e máquina de medir por coordenadas, conforme as dimensões, tolerâncias e características que precisam ser verificadas.
Por que o custo por ordem importa numa oficina de usinagem?
Cada OP pode consumir roteiro, setup, ferramentas e horas de máquina diferentes. O custo médio combina trabalhos com características distintas, enquanto o custo por ordem mantém os recursos consumidos associados ao pedido correspondente e permite analisar individualmente o resultado de cada execução.
Empresas de usinagem que fabricam sob desenho do cliente podem avaliar com a Objetiva Solução como o DiamondOne, add-on de manufatura avançada sobre o SAP Business One, se aplica à rotina de PCP, APS, apontamento, rastreabilidade e custeio por ordem conforme o escopo da operação.
Quer entender como o SAP Business One com DiamondOne se aplica à sua operação?
Diagnóstico gratuito →Manufatura Não Seriada
PCP, roteiro, ordem de produção e custo real em fábrica sob encomenda.