Planejamento e controle da produção é a função industrial que traduz a demanda comercial em ordens de produção executáveis, cada uma com roteiro de operações, lista de materiais, alocação de recursos e prazo, e que acompanha a execução dessas ordens contra o que foi planejado. O nome declara as duas metades, e as duas são indissociáveis.
Planejamento é a decisão do que produzir, quando, com o quê e em qual máquina. Controle é a comparação contínua entre o planejado e o realizado, com o dado voltando do chão de fábrica. Um sistema que faz apenas a primeira metade não é PCP, é uma lista de intenções.
Quando cada ordem tem um roteiro diferente
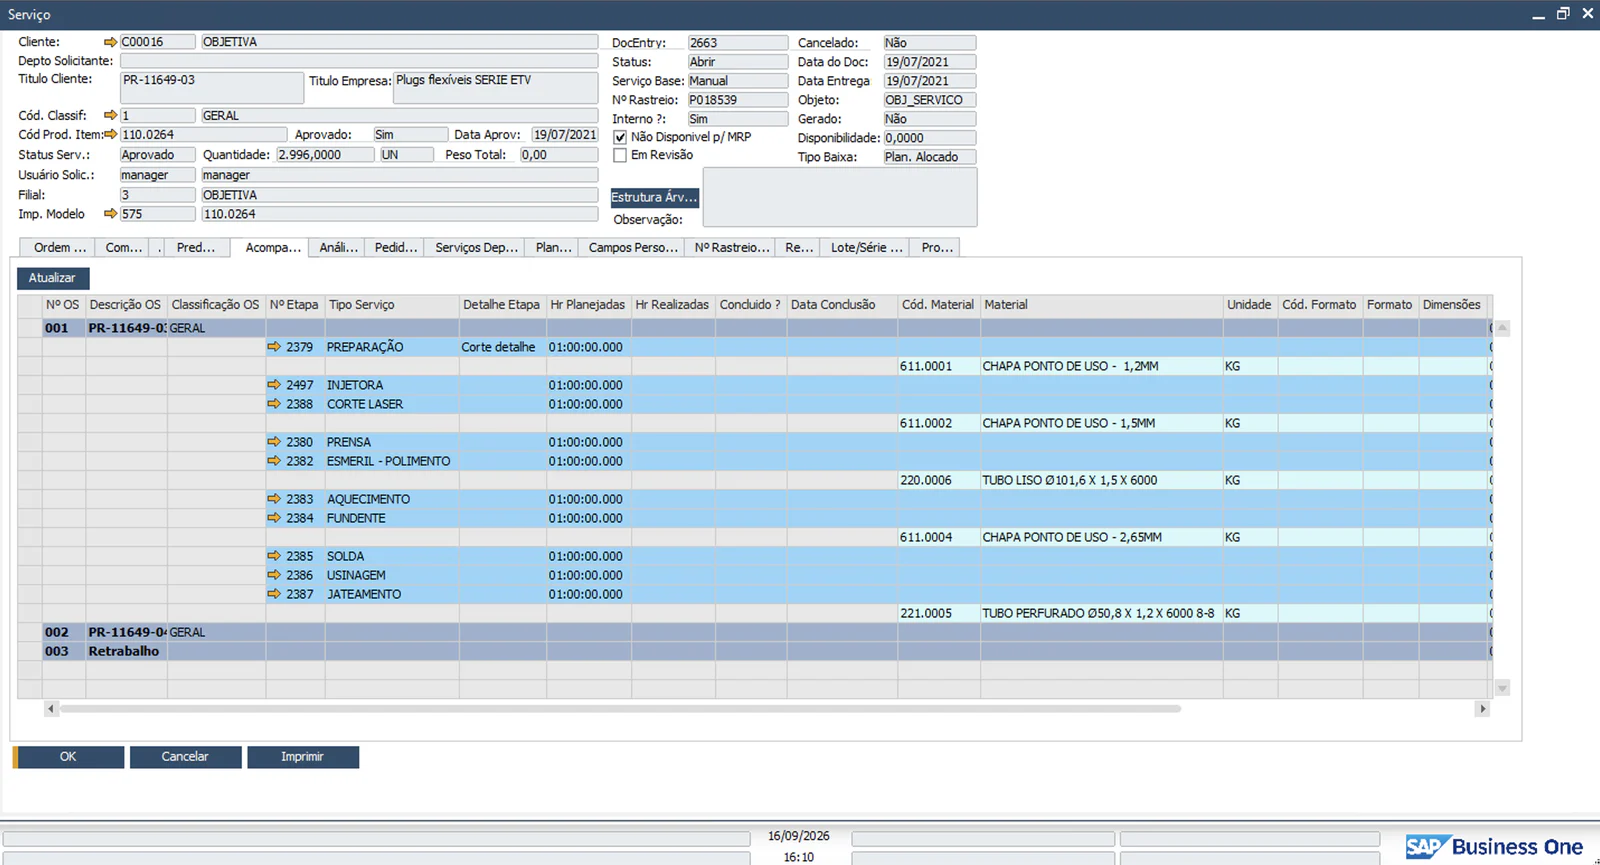
Na manufatura não seriada, o PCP tem uma característica que o separa radicalmente do PCP de linha contínua: a ordem de produção é a unidade de gestão, não o produto.
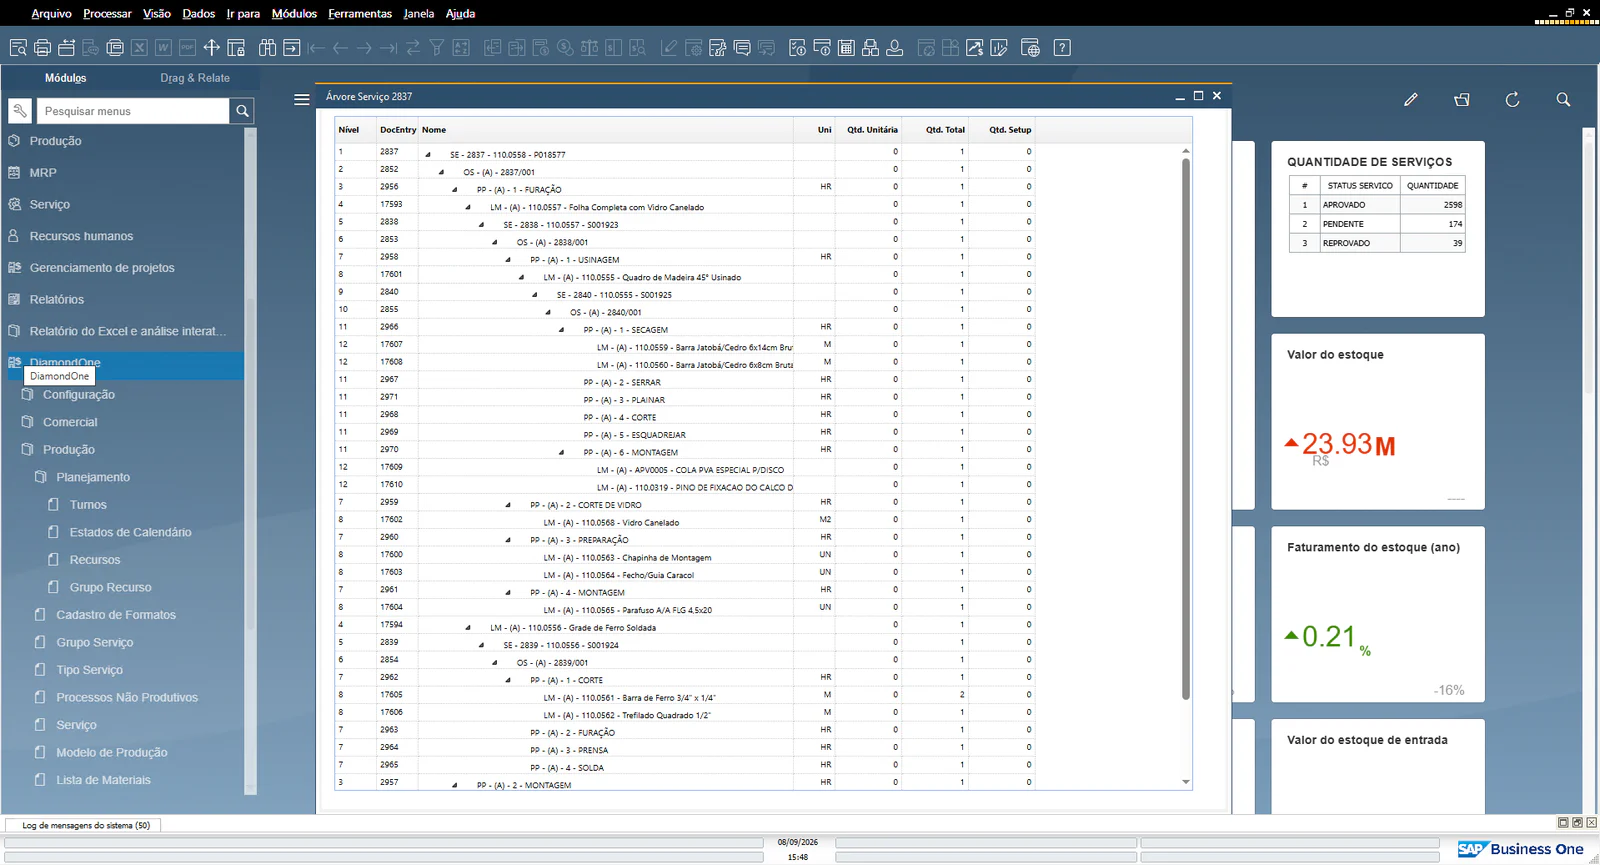
Em produção seriada, o item tem estrutura fixa, roteiro fixo e custo padrão válido para todas as unidades. Em produção sob encomenda, cada ordem tem estrutura, roteiro, custo e prazo próprios, porque cada pedido é diferente do anterior. Um sistema desenhado para replicar não atende quem nunca repete.
O que o PCP não é
Três confusões atrapalham a estruturação da função. A primeira trata PCP como controle de estoque: o estoque é consequência do planejamento, não o planejamento. A segunda reduz PCP a MRP, quando o cálculo de necessidade de materiais é apenas um dos cálculos da função. A terceira confunde PCP com sistema de execução de chão de fábrica, que opera numa camada diferente da arquitetura industrial.
As quatro camadas de decisão do PCP
Estruturar o PCP fica mais simples quando as decisões são separadas por horizonte. São quatro camadas, e cada uma responde a uma pergunta distinta. Confundi-las é a origem de boa parte dos projetos que travam, porque a equipe tenta resolver tudo com a mesma ferramenta.
Capacidade instalada e plano mestre
A camada mais longa responde quanto a fábrica consegue produzir com os recursos que possui. Ela define centros de trabalho, turnos e capacidade disponível por período.
O plano mestre vem em seguida e responde o que entra na carteira e quando. Em produção sob encomenda, essa camada trabalha sobre pedidos firmes, o que elimina o erro de previsão e cria um problema diferente: o relógio começa a correr quando o pedido entra.
Programação, sequenciamento e execução
A camada curta decide a fila da semana, com a sequência de cada operação em cada recurso. É aqui que a capacidade finita importa, porque programar sem consultar o que já está alocado produz uma data que existe no papel e não na fábrica.
A quarta camada é a execução, e é a que fecha o ciclo. O controle de ordem de produção só existe quando o apontamento devolve ao sistema o que foi produzido, por quem, em qual recurso e em quanto tempo.
PCP, MRP, APS e MES: onde termina um e começa o outro
Os quatro termos aparecem juntos em qualquer conversa sobre software industrial, e a fronteira entre eles raramente é explicada. A tabela abaixo separa cada um pela pergunta que responde, o que resolve a maior parte das dúvidas de avaliação.
| Função | Pergunta que responde | Horizonte | Camada |
|---|
| PCP | O que produzir, quando, com o quê e em qual recurso | Longo a curto | ERP |
| MRP | Que material comprar ou produzir, quanto e quando | Médio | ERP |
| APS | Em que ordem e em qual máquina cada operação roda | Curto | ERP |
| MES | O que está acontecendo agora no chão de fábrica | Execução | Chão de fábrica |
A separação entre as duas últimas colunas tem base normativa. A norma ISA-95, publicada internacionalmente como IEC 62264, organiza a manufatura em cinco níveis. O nível 4 é business planning and logistics, onde vive o ERP, e o nível 3 é manufacturing operations management, onde vivem os sistemas de execução. A própria ISA registra que o padrão trata principalmente da interface entre os níveis 3 e 4.
Na prática, o sequenciamento por capacidade finita e o cálculo de necessidade de materiais são camadas dentro do PCP, não alternativas a ele.