Todo apontamento útil registra quatro coisas. A confusão entre elas explica boa parte dos projetos que produzem dado sem produzir informação, sobretudo em produção discreta.
Tempo, e por que setup e processo precisam ser separados
O tempo de preparação é aproximadamente constante por ordem. O tempo de processo é proporcional à quantidade produzida. Registrados juntos, geram um tempo unitário que só vale para o tamanho de lote observado.
Em usinagem, onde a preparação pesa no total de ordens pequenas, essa separação decide se o custo por peça é utilizável ou enganoso. O mesmo vale para o cálculo de capacidade: setup somado ao processo infla a ocupação aparente da máquina.
Recurso e pessoa
O recurso identifica onde a operação rodou, o que permite calcular ocupação por centro de trabalho e localizar o gargalo. A pessoa identifica quem executou, o que permite distribuir carga e entender curva de aprendizado.
A dimensão pessoa é a mais sensível de todas, porque pode ser lida como avaliação individual. Há ainda um caso frequente em metal-mecânica: o operador que conduz mais de uma máquina ao mesmo tempo, situação em que o tempo por pessoa não fecha com o tempo por máquina e o sistema precisa suportar isso.
Quantidade produzida sozinha não sustenta nada. É preciso separar quantidade boa, refugada e retrabalhada, com o motivo de cada perda.
Esse é o registro que leva o custo da não qualidade para dentro da ordem e alimenta o controle de qualidade integrado à produção. Sem ele, refugo vira uma diferença inexplicada entre o que entrou e o que saiu.
A granularidade certa: por turno, por ordem ou por operação
Apontar por turno informa a produção agregada do período e nada mais. Apontar por ordem informa quanto tempo total ela consumiu, o que já sustenta custo por pedido, sem localizar onde o desvio ocorreu.
Apontar por operação do roteiro permite comparar realizado com previsto operação a operação. Em manufatura não seriada, essa não é a granularidade ideal: é a mínima em que o dado responde alguma pergunta.
Como implantar apontamento sem parar a fábrica
A implantação falha quando tenta cobrir a fábrica inteira de uma vez. O caminho que funciona é estreito no início e cresce por evidência, apoiado no controle de ordem de produção já existente.
Comece por um centro de trabalho
De preferência o gargalo, porque é onde o dado tem mais valor e onde o efeito aparece mais rápido. Um único centro apontando bem vale mais do que dez apontando mal.
Lista curta de motivos de parada
Uma lista com dezenas de motivos não é usada. Num terminal de chão de fábrica, o operador escolhe entre as primeiras opções ou marca a alternativa genérica, e o resultado é uma base cheia de outros.
Cinco a oito motivos que cubram as causas dominantes bastam para começar: falta de material, falta de programação, quebra de máquina, preparação, aguardando qualidade e falta de operador. A lista é revisada depois, com dado real.
O primeiro uso do apontamento é comparar tempo realizado com tempo previsto. Quando os dois divergem sistematicamente, o roteiro é que está errado, e não o operador.
Corrigir o roteiro fecha o ciclo e melhora o sequenciamento seguinte. Corrigir o operador rompe a confiança e transforma o apontamento em ficção em poucas semanas.
Como fazer a equipe apontar de verdade
Esta é a pergunta que decide o projeto, e quase todo material sobre o tema a trata como questão de treinamento. Ela é questão de desenho de processo e de interface, e costuma aparecer cedo em qualquer implementação de SAP Business One em indústria.
Adesão é design, não disciplina
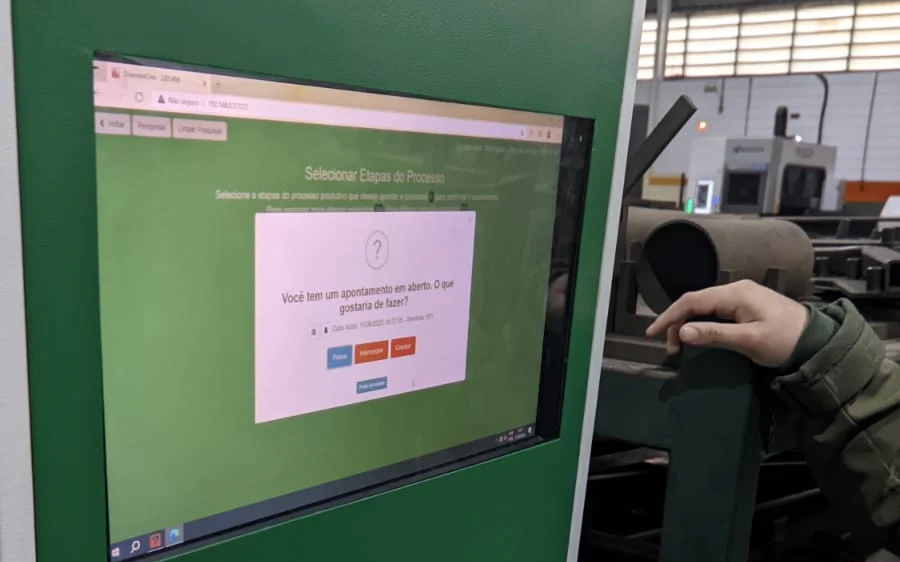
Se apontar exige muitos toques, senha digitada ou tirar a luva, o operador contorna. Ele não sabota o sistema: ele protege a produção, que é o que a empresa cobra dele.
Identificação por crachá ou código, seleção em lista curta e confirmação em um toque resolvem a maior parte do problema. O ambiente também entra no projeto, porque fábrica com calor, particulado ou rede instável impõe restrições ao dispositivo.
Quantos segundos o apontamento pode consumir
Cada evento consome tempo do operador, e esse custo é real. Uma fábrica com muitos eventos por turno multiplica segundos por centenas de ocorrências.
Tratar esse custo abertamente é o que dá credibilidade ao projeto diante do supervisor. A contrapartida também é concreta: o tempo economizado no chão de fábrica reaparece multiplicado no fechamento, quando alguém reconstrói de memória o que a fábrica fez.
Quando o dado vira punição, ele vira ficção
Usar o apontamento como instrumento de avaliação individual logo no início é a forma mais rápida de destruir a qualidade da base. Os números passam a ser produzidos para agradar, não para descrever.
O uso correto no início é diagnóstico: entender onde o processo perde tempo. A avaliação de desempenho, quando existir, vem depois de a base ser confiável.
Apontamento manual, coleta automática ou os dois
A escolha depende do processo, e não da sofisticação disponível. Coleta automática por controlador lógico é excelente para tempo de máquina e contagem em processos estáveis.
O que ela não resolve é o que exige julgamento humano: motivo de parada, classificação de refugo, decisão de retrabalho. Na prática, a maior parte das fábricas de produção não seriada opera em modelo híbrido, com automático onde a máquina informa e manual onde é preciso interpretar. O add-on de produção para SAP Business One precisa suportar as duas entradas na mesma ordem.
No DiamondOne, o apontamento roda dentro do SAP Business One, sobre a mesma base de dados que contém a ordem, o roteiro e a estrutura. Não há exportação nem sincronização entre sistemas paralelos.
Onde o apontamento vive na arquitetura industrial
A norma ISA-95, publicada internacionalmente como IEC 62264, organiza a manufatura em cinco níveis. O nível 3 é manufacturing operations management, onde vivem os sistemas de execução, e o nível 4 é business planning and logistics, onde vive o ERP.
A própria ISA registra que o padrão trata principalmente da interface entre os níveis 3 e 4, que é exatamente por onde o apontamento trafega. Quando essa interface é uma integração entre bases distintas, ela vira um ponto de falha permanente. O ERP para indústria resolve melhor quando o dado nasce dentro dele.