Home› DiamondOne› APS no DiamondOne: Sequenciamento de Produção por Capacidade Finita
DiamondOneAPS

APS no DiamondOne: sequenciamento de produção por capacidade finita

Tire a fila da memória do supervisor e gere a sequência com prioridade e capacidade real.

SAP Certified: SAP Business One Integration
Add-on SAP Business One homologado SAP Partner desde 2008
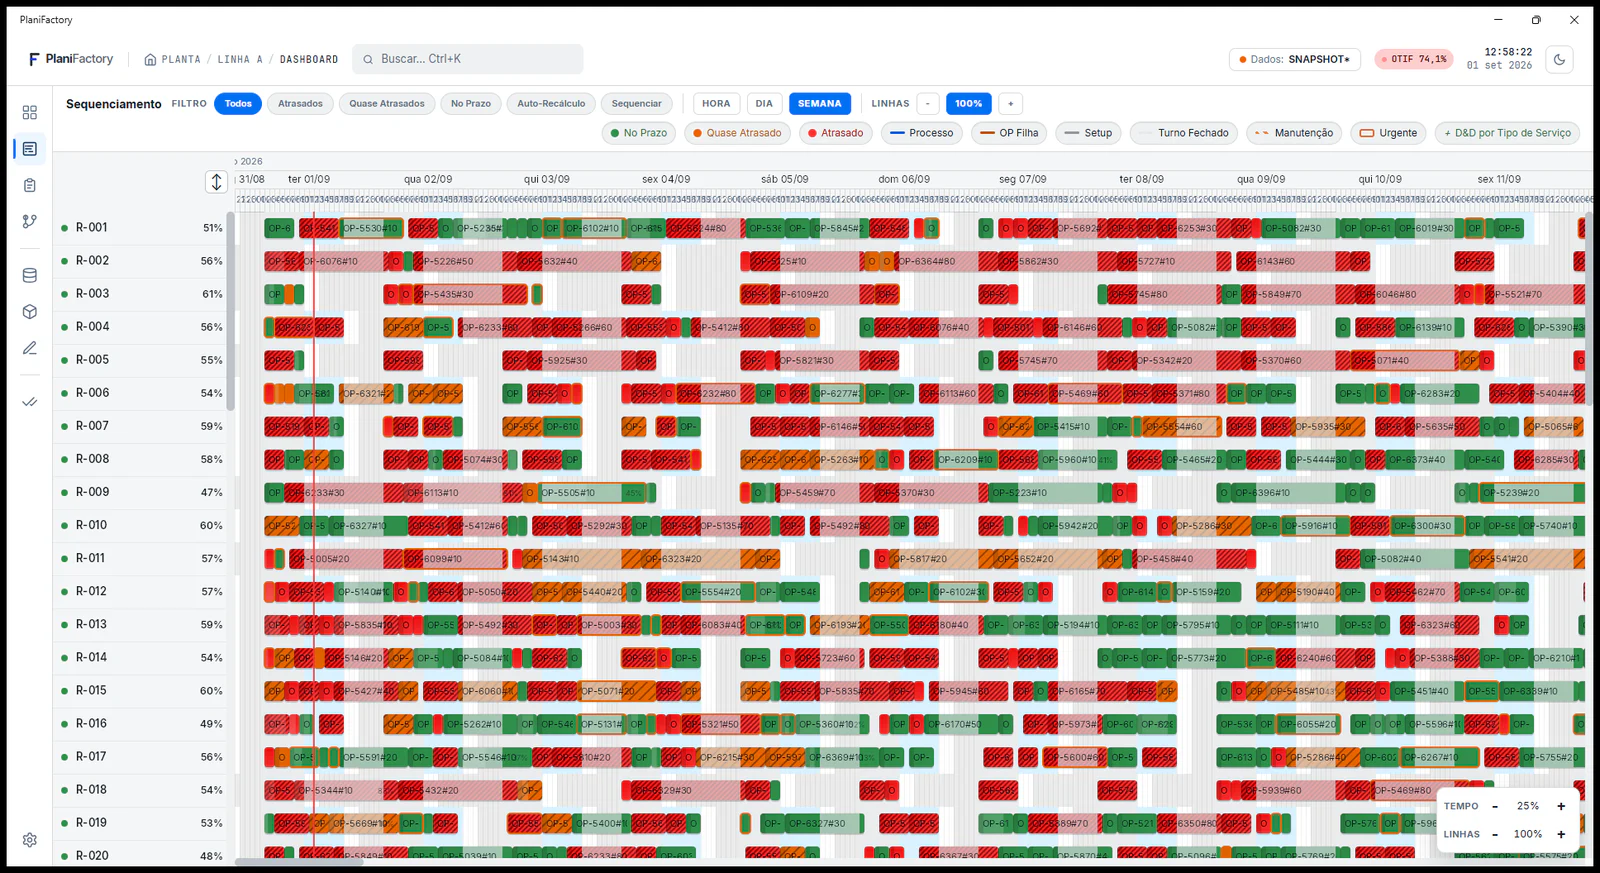
Sequenciamento por capacidade finita Gantt de sequenciamento da semana no DiamondOne PlaniFactory Ver em alta resolução

Tela do DiamondOne em ambiente de demonstração.

APS, sigla de advanced planning and scheduling, é o planejamento avançado que define em qual sequência e recurso cada operação será executada, respeitando a capacidade real disponível. Na produção sob encomenda, o APS organiza Ordens de Produção com roteiros diferentes e identifica conflitos de capacidade antes que eles se transformem em atrasos.

O APS aplica capacidade finita ao sequenciamento da produção: cada operação é posicionada no calendário somente quando existe capacidade disponível no centro de trabalho correspondente. Isso diferencia o planejamento avançado da programação por capacidade infinita, que calcula datas sem considerar toda a carga já alocada aos recursos.

Na manufatura não seriada, o problema cresce conforme aumentam as Ordens de Produção simultâneas e a variabilidade dos roteiros. Cada pedido pode passar por recursos diferentes, com tempos de preparação e processo próprios, enquanto prioridades comerciais, paradas de máquina e restrições de ferramental alteram continuamente a sequência possível.

Por isso, o APS depende de roteiros, calendários de capacidade, regras de prioridade e apontamentos de fábrica consistentes. Integrado ao PCP e ao MRP, ele conecta a demanda planejada à capacidade disponível para indicar quando cada operação pode efetivamente ser executada.

O problema

A fila de produção gerenciada na memória do supervisor

Quando a programação da produção depende do julgamento informal, três consequências aparecem juntas.

Gargalo visível só na véspera

A sobrecarga de uma máquina é descoberta quando o pedido já está atrasado, sem tempo para renegociar o prazo.

Setup desnecessário entre produtos

Sem sequenciamento inteligente, a máquina troca de produto quando poderia agrupar itens similares, desperdiçando horas de setup.

OTD instável por falta de dado

On-Time Delivery cai sem causa identificável. A programação informal não deixa rastro para análise de causa raiz.

Um supervisor experiente sequencia bem quinze ordens. Ele conhece as máquinas, sabe quais pedidos não podem atrasar e monta a fila do dia com acerto razoável. A informação cabe na cabeça dele.

Com oitenta ordens abertas e roteiros de seis a doze operações cada, essa mesma pessoa deixa de conseguir. Não por limitação individual: a quantidade de sequências possíveis cresce mais rápido do que qualquer capacidade de avaliação mental. A fábrica passa a operar por urgência, e cada mudança de prioridade desloca outras ordens sem que ninguém calcule o efeito.

O resultado aparece como expedição de emergência recorrente em indústrias de produção sob encomenda, onde cada pedido tem caminho próprio pela fábrica.

Fundamentos

Capacidade finita: a única palavra que separa APS de programação comum

Programar com capacidade infinita significa calcular datas retrocedendo a partir da entrega sem consultar quanto trabalho já está alocado ao recurso. O sistema devolve uma data porque a conta fecha no calendário, não porque a fábrica dá conta.

Programar com capacidade finita significa consultar o calendário do centro de trabalho, verificar quanto ainda cabe e alocar somente o que cabe. Quando não cabe, o sistema devolve conflito. Todo o valor do APS está nessa devolução: um conflito exibido na programação é uma decisão, enquanto o mesmo conflito descoberto na semana da entrega é um atraso. Em produção discreta, onde cada ordem percorre um caminho próprio, essa antecipação é o que mantém a carteira sob controle.

Programação para frente e programação para trás

A programação para trás parte da data de entrega e recua operação a operação até encontrar a data de início necessária. Ela responde quando é preciso começar.

A programação para frente parte de hoje e avança, respondendo quando o trabalho ficará pronto. A primeira sustenta o compromisso comercial, a segunda descreve a realidade da fábrica. Quando as duas divergem, a diferença é exatamente o atraso que a ordem vai acumular, e enxergá-la antes é o que permite renegociar prazo.

Como o APS monta a sequência

O sequenciamento parte das ordens já liberadas pelo planejamento e controle da produção, do roteiro com tempos de cada operação e do calendário de capacidade de cada centro de trabalho. A partir daí, aplica uma regra de prioridade definida pelo negócio.

As regras de prioridade e o que cada uma custa

Sequenciar por data de entrega maximiza pontualidade e costuma maximizar também o número de preparações de máquina. Sequenciar por similaridade de setup reduz o tempo perdido em troca de ferramenta e pode atrasar pedidos individuais.

Sequenciar por cliente ou por margem privilegia o resultado comercial e sacrifica a média da carteira. Sequenciar pelo gargalo subordina toda a fábrica ao recurso restritivo. Não existe regra correta em abstrato: existe a regra que corresponde à prioridade do negócio, e escolhê-la é decisão de gestão.

Restrição dura e restrição preferencial

Restrição dura é a que o sequenciamento não pode violar: capacidade da máquina, dependência entre operações, ferramental exclusivo, limite físico de processo. Restrição preferencial é a que se pode violar com custo, como agrupar por similaridade ou evitar turno noturno.

Configurar uma preferência como restrição dura trava o sequenciador e produz conflito onde não há. Configurar uma restrição real como preferência produz um plano que a fábrica não executa.

APS, MRP, PCP e MES: o que cada um decide

Os quatro termos circulam juntos em avaliações de software industrial. A confusão entre eles é a origem de expectativas erradas, porque cada um decide sobre um objeto diferente.

FunçãoObjeto da decisãoPergunta que respondeCamada
PCPA função inteiraO que produzir, quando e com o quêERP
MRPMaterialQue material comprar ou produzir, quanto e quandoERP
APSCapacidade e sequênciaEm que ordem e em qual máquina cada operação rodaERP
MESExecuçãoO que está acontecendo agora no chão de fábricaChão de fábrica

A fronteira das duas últimas linhas tem base normativa. A norma ISA-95, publicada internacionalmente como IEC 62264, organiza a manufatura em cinco níveis. O nível 4 é business planning and logistics, onde vive o ERP, e o nível 3 é manufacturing operations management, onde vivem os sistemas de execução. A ISA registra que o padrão trata principalmente da interface entre os níveis 3 e 4.

O APS e o cálculo de necessidade de materiais são complementares: o MRP garante que o material exista, o APS garante que exista hora-máquina para transformá-lo.

Dentro do SAP Business One, o sequenciamento roda sobre a mesma base de dados que recebe as ordens e o apontamento. Isso elimina a sincronização entre sistemas paralelos, que é onde a programação costuma envelhecer sem que ninguém perceba.

O DiamondOne é o add-on de manufatura avançada construído sobre o SAP Business One, e o módulo de APS opera integrado ao PCP e ao apontamento de fábrica. A consequência prática: o tempo realizado corrige o tempo previsto do roteiro, e a sequência da semana seguinte parte de dados menos errados.
Como o DiamondOne resolve

APS: sequenciamento automático por prioridade e capacidade real

O sistema calcula a sequência ótima por máquina considerando setup, capacidade disponível e prazo comprometido.

Sequenciamento

Prioridade JIT e DBR

Ordens sequenciadas por Just-in-Time ou Drum-Buffer-Rope, configurável por centro produtivo.

Simulação

Simulação antes de confirmar

Compare cenários antes de reprogramar, veja o impacto no OTD sem comprometer a produção.

KPIs

KPIs por cenário

Métricas de atraso, utilização e OEE comparadas entre cenários gerados pelo APS.

Turno extra

Análise de hora extra

Identifique quais OPs precisariam de turno extra para cumprir o prazo e qual o custo.

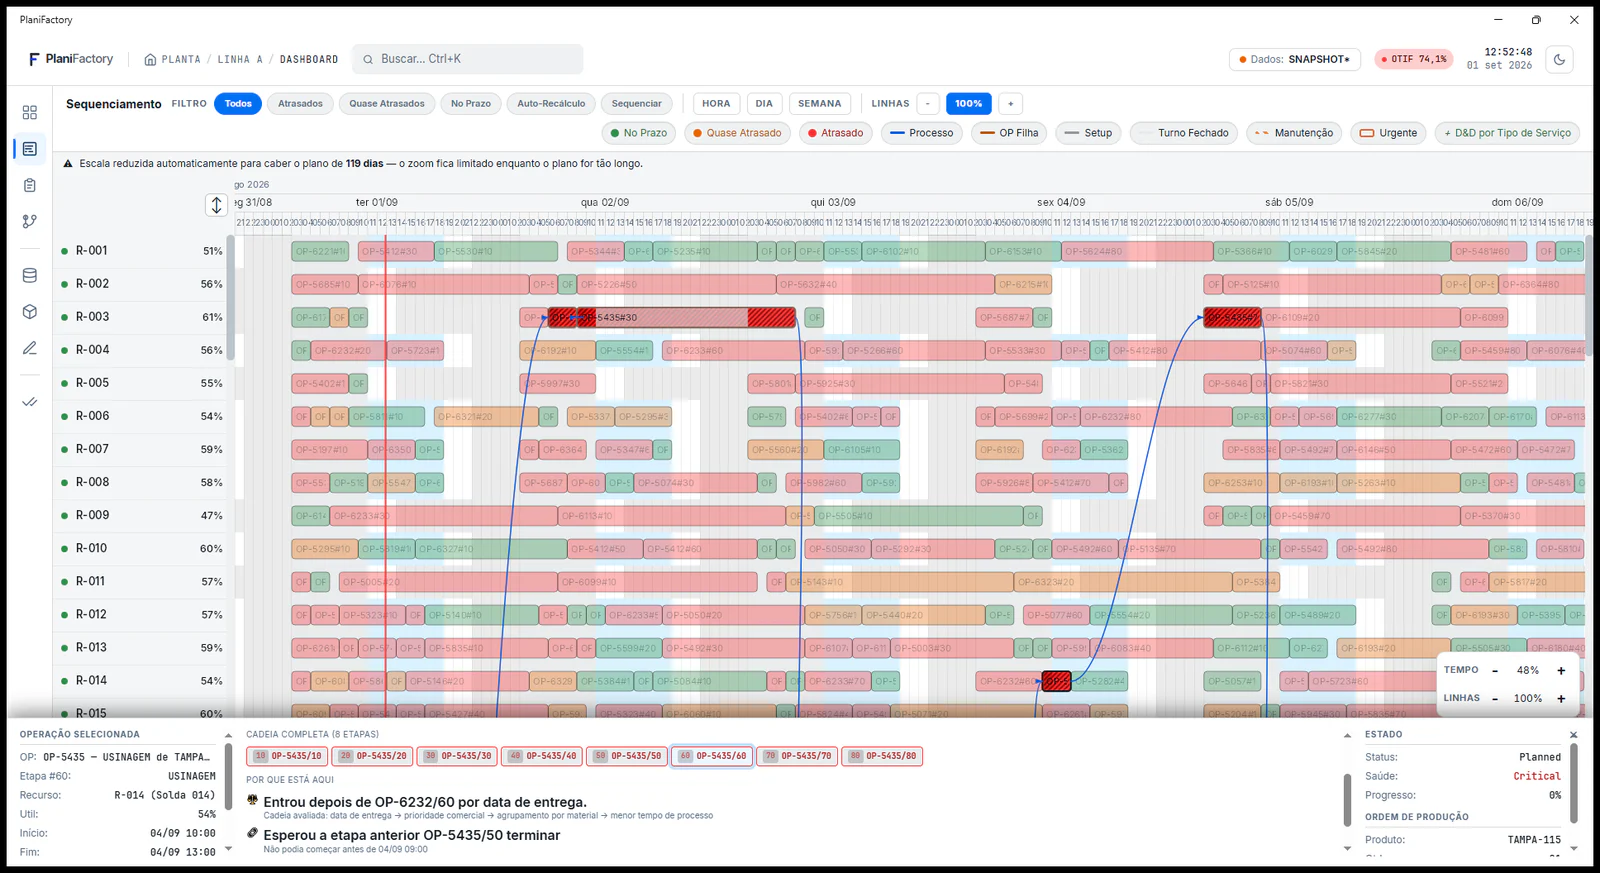
Por que esta OP está aqui Por que esta OP está aqui Ver em alta resolução
O painel abre o critério usado pelo sequenciador para aquela ordem: o que ela esperou, qual etapa anterior a travou e por que entrou depois de outra OP.
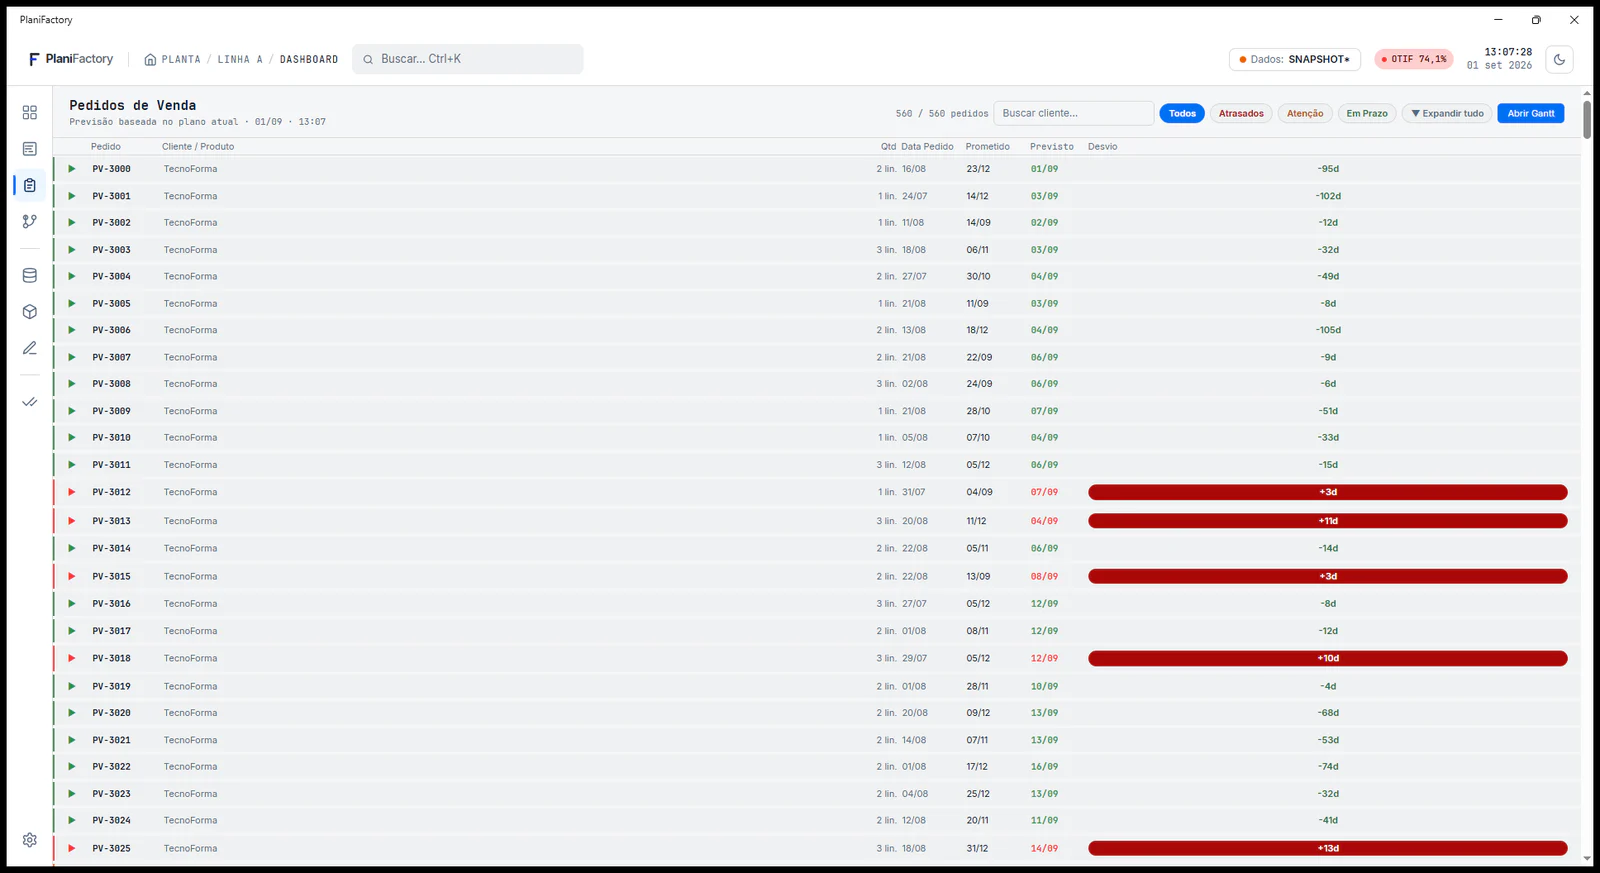
Pedidos de venda contra o plano Pedidos de venda contra o plano Ver em alta resolução
Cada pedido mostra data prometida, data prevista pelo plano atual e o desvio em dias, antes de o atraso virar ligação do cliente.
Quando usar

O gargalo que aparece antes da entrega

O APS não elimina o gargalo da fábrica. Ele torna o gargalo visível na programação, e não na expedição. A distinção parece sutil e decide o resultado do mês, porque afeta diretamente o custo real por ordem de produção: capacidade ociosa e hora extra entram na conta do pedido.

Data prometida e data possível

Quando o comercial promete prazo sem consultar capacidade, o compromisso nasce sem lastro. Com sequenciamento por capacidade finita, a área comercial passa a ter uma data possível calculada sobre a fila real.

Isso muda a natureza da conversa com o cliente: em vez de prometer e depois administrar atraso, a empresa negocia antes, com informação. Antecipar um pedido continua sendo possível, com a diferença de que o custo dessa antecipação passa a ser conhecido.

Reprogramar quando a máquina para

Um sequenciamento feito na segunda-feira e não revisado é uma fotografia, não um plano. Quebra de máquina, falta de material e mudança de prioridade acontecem toda semana em qualquer fábrica.

A reprogramação em ciclo fixo é o que mantém a sequência viva. Sem ela, a fila do sistema e a fila real divergem em poucos dias, e o chão de fábrica volta a decidir sozinho.

Quando sua indústria precisa de APS

Dois fatores respondem a essa pergunta com objetividade: a quantidade de ordens simultâneas e a variabilidade dos roteiros. Com poucas ordens e roteiros parecidos, um PCP bem estruturado resolve.

O APS com tempos de operação imprecisos

A objeção mais comum é que os tempos cadastrados não correspondem à realidade. Ela é legítima e não impede a implantação, desde que o apontamento esteja em operação para corrigir esses tempos.

Sequenciar com tempo estimado produz uma fila aproximada, o que já supera a ausência de fila. O que inviabiliza é congelar estimativas e nunca confrontá-las com o realizado, porque nesse caso o plano descreve uma fábrica que não existe.

Roteiro variável e produção sob encomenda

Em manufatura não seriada, cada ordem tem operações diferentes, em centros de trabalho diferentes, com durações diferentes. É o cenário em que o sequenciamento manual falha primeiro e em que o ganho do APS aparece mais cedo.

Seis erros que fazem um projeto de APS não sair do papel

Os padrões de falha se repetem entre segmentos e quase sempre antecedem a escolha da ferramenta. Reconhecê-los evita a maior parte do retrabalho de implantação, sobretudo em indústrias de usinagem, onde a preparação de máquina pesa no tempo total de ordens pequenas.

  1. Implantar antes de ter roteiro cadastrado com tempo de preparação separado do tempo de processo.
  2. Configurar capacidade pelo turno teórico, e não pelo que o centro de trabalho realmente entrega.
  3. Marcar todas as ordens como urgentes, o que deixa a regra de prioridade sem nada para arbitrar.
  4. Esperar que o sistema otimize sozinho, sem definir a regra que o negócio quer aplicar.
  5. Não reprogramar em ciclo fixo, deixando a sequência envelhecer.
  6. Tratar o projeto como assunto de tecnologia e não envolver quem hoje sequencia de cabeça.
Resultados

O que muda com o APS funcionando

–25%

Redução de atrasos de entrega

–30%

Setups eliminados por agrupamento inteligente

Real

Capacidade por máquina visível em tempo real

min

Reprogramação completa gerada em minutos

APS + PCP: a dupla que elimina a expedição de emergência

O PCP cria as ordens. O APS decide em que ordem e em qual máquina cada uma roda. Juntos eliminam o gargalo que só aparecia na véspera da entrega.

Ver módulo PCP →

A fila deixa de ser um acordo verbal e passa a ser um objeto do sistema, visível para produção, comercial e diretoria ao mesmo tempo. O controle de ordem de produção ganha uma referência contra a qual comparar o realizado.

O programador de produção continua decidindo, com uma diferença relevante: ele passa a avaliar uma proposta e tratar exceções, em vez de montar a fila do zero todo dia. O trabalho muda de natureza, não desaparece.

O PCP define o que precisa ser produzido e quando. O APS define em que ordem e em qual recurso, dentro da capacidade que existe. Separadas, as duas funções produzem planos que a fábrica não cumpre.

Integradas dentro do DiamondOne, transformam a promessa comercial em compromisso com lastro de capacidade. A expedição de emergência deixa de ser o mecanismo padrão de entrega e volta a ser o que deveria ter sido desde o início: exceção.

FAQ

Perguntas sobre APS no DiamondOne

As dúvidas abaixo aparecem com frequência em avaliações de tecnologia industrial. As respostas complementam o que foi tratado nas seções anteriores sobre sequenciamento de produção .

O que significa APS na produção?

APS é a sigla de advanced planning and scheduling, planejamento e programação avançados. É a camada de software que decide em que sequência e em qual recurso cada operação será executada, respeitando a capacidade real de cada centro de trabalho da fábrica em cada período.

Qual a diferença entre APS e MRP?

O objeto de decisão é diferente. O MRP responde que material comprar ou produzir e quando, trabalhando sobre a estrutura de produto e a demanda. O APS responde em que ordem e em qual máquina cada operação vai rodar, trabalhando sobre o roteiro e a capacidade disponível.

APS e MES são a mesma coisa?

Não são. A norma ISA-95, publicada internacionalmente como IEC 62264, separa os níveis: o nível 4 abriga o ERP, onde o sequenciamento é decidido, e o nível 3 abriga os sistemas de execução. A ISA registra que o padrão trata principalmente da interface entre esses dois níveis.

O APS funciona se os tempos da minha fábrica não são precisos?

Funciona, com uma condição: o apontamento precisa estar rodando para corrigir os tempos do roteiro a cada ciclo. Sequenciar com tempo estimado produz uma fila aproximada, o que já supera a ausência completa de fila. Começar impreciso é normal em qualquer implantação industrial, permanecer impreciso por anos é o que inviabiliza o uso da ferramenta.

O APS substitui o programador de produção?

Não substitui. O sistema propõe uma sequência a partir da regra de prioridade configurada, e a arbitragem continua humana. O que muda é a natureza do trabalho: em vez de montar a fila do zero diariamente, o programador avalia a proposta e decide os casos que exigem julgamento.

Preciso de APS ou basta estruturar melhor o PCP?

Depende de dois fatores objetivos. Com poucas ordens simultâneas e roteiros parecidos entre si, um PCP bem estruturado resolve a operação. Com carteira grande e roteiro diferente a cada pedido, a combinação de sequências possíveis cresce muito além do administrável manualmente, e o sequenciamento automático deixa de ser refinamento para virar necessidade.

O APS resolve o gargalo da fábrica?

O APS torna o gargalo visível antes da entrega, e não depois. Um gargalo identificado na programação vira decisão, como renegociar prazo, terceirizar ou mudar a sequência. Para eliminar a restrição de fato, a fábrica precisa de capacidade ou de mudança de processo, não de software.

O que preciso ter pronto antes de implantar APS?

Três coisas: roteiro cadastrado por família de produto, com tempo de preparação separado do tempo de processo; capacidade configurada pelo que o centro de trabalho realmente entrega, e não pelo turno teórico; e apontamento em operação no chão de fábrica. Sem esses itens, a sequência gerada não corresponde à fábrica real e acaba ignorada pela equipe.

O APS considera setup time entre produtos diferentes?

Sim. O setup time pode ser parametrizado por par de produtos em cada máquina. O sequenciamento minimiza setups longos ao agrupar produtos similares quando os prazos permitem.

É possível bloquear uma máquina por manutenção?

Sim. Indisponibilidades programadas são registradas no calendário do centro produtivo. O APS reprograma automaticamente as OPs para outras janelas disponíveis.

O APS funciona com múltiplas plantas?

O DiamondOne suporta múltiplos centros produtivos com capacidades, turnos e setup times independentes, gerenciados no mesmo sequenciamento.

Veja o APS do DiamondOne na prática

Em 30 minutos você vê o módulo rodando com dados reais de produção sob encomenda.

Agendar demonstração Ver todos os módulos →

Sem compromisso · Conduzida por especialista · Ipatinga/MG e todo o Brasil

WhatsApp