Gestão de Produção Metal-Mecânica: PCP, Sequenciamento e Apontamento
A gestão de produção metal-mecânica organiza planejamento, sequenciamento e apontamento de cada ordem de produção (OP) em fábricas sob encomenda. Quando o controle depende de planilha, o PCP decide prazo e custo com dado atrasado. O DiamondOne, add-on sobre o SAP Business One, substitui esse controle manual por sequenciamento em capacidade finita e apontamento em tempo real.
Toda metalúrgica que cresce chega a um ponto em que a planilha de PCP não aguenta mais o volume de ordens de produção. O sinal aparece antes do prejuízo: entrega atrasada, fila de máquina decidida por urgência, custo real que só se descobre no fim do mês.
Em 2025, o setor brasileiro de máquinas e equipamentos faturou R$ 298,98 bilhões, crescimento de 7,3% sobre 2024, segundo a ABIMAQ.
Esse crescimento do setor aumenta o volume de ordens de produção que cada fábrica sob encomenda precisa coordenar ao mesmo tempo, e é esse volume, não o tamanho da empresa, que expõe o limite da planilha de PCP na gestão de produção metal-mecânica.
O núcleo dessa gestão é o PCP, apoiado em três disciplinas complementares: o MRP, que calcula material a partir da estrutura de produto; o sequenciamento, que ordena as operações respeitando a capacidade real da fábrica; e o apontamento, que registra o que de fato aconteceu no chão de fábrica.
O que é gestão de produção metal-mecânica
Gestão de produção metal-mecânica é o conjunto de processos de planejamento, programação, sequenciamento, execução e controle das ordens de produção em metalúrgicas, caldeirarias, usinagens e fundições. O objetivo é garantir que cada OP saia no prazo, com o custo previsto e a qualidade especificada, mesmo sem um único roteiro repetido milhares de vezes. Em manufatura seriada, uma linha roda o mesmo roteiro indefinidamente. Na metal-mecânica, cada ordem de produção pode exigir um conjunto diferente de operações, tempos e insumos.
Por que a lógica muda na manufatura não seriada
Esse conjunto de diferenças entre ordens justifica um sistema especializado de PCP, MRP e APS (Advanced Planning and Scheduling) integrado a um ERP como o SAP Business One. Uma fábrica com dez OPs simultâneas ainda controla tudo numa planilha, porque uma pessoa consegue guardar o cenário inteiro na cabeça. Com cinquenta OPs em roteiros diferentes, cruzando máquinas e prazos distintos, essa mesma pessoa vira o gargalo da fábrica.
Como funciona o PCP passo a passo
O PCP organiza a produção metal-mecânica em quatro funções complementares: planejamento, programação, sequenciamento e controle das ordens de produção. Cada função tem entrada e saída próprias.
Planejamento e programação da produção
O planejamento define o que produzir e quando, a partir da carteira de pedidos e da capacidade disponível. A programação transforma esse plano macro em ordens de produção concretas, cada uma com roteiro, estrutura de produto (BOM) e prazo próprios. Sem essa etapa bem feita, o sequenciamento herda um problema que não é dele. O erro de programação vira atraso de entrega semanas depois, quando já é tarde para corrigir sem custo extra.
Sequenciamento em capacidade finita (APS)
O sequenciamento ordena as operações nas máquinas respeitando a capacidade real da fábrica, não a urgência do momento. Um APS calcula, para cada centro de trabalho, quanto tempo cada operação consome e onde ela entra na fila sem estourar a capacidade instalada. O gráfico de Gantt é a representação visual desse cálculo: mostra o que está programado, em qual máquina e por quanto tempo.
Apontamento de chão de fábrica em tempo real
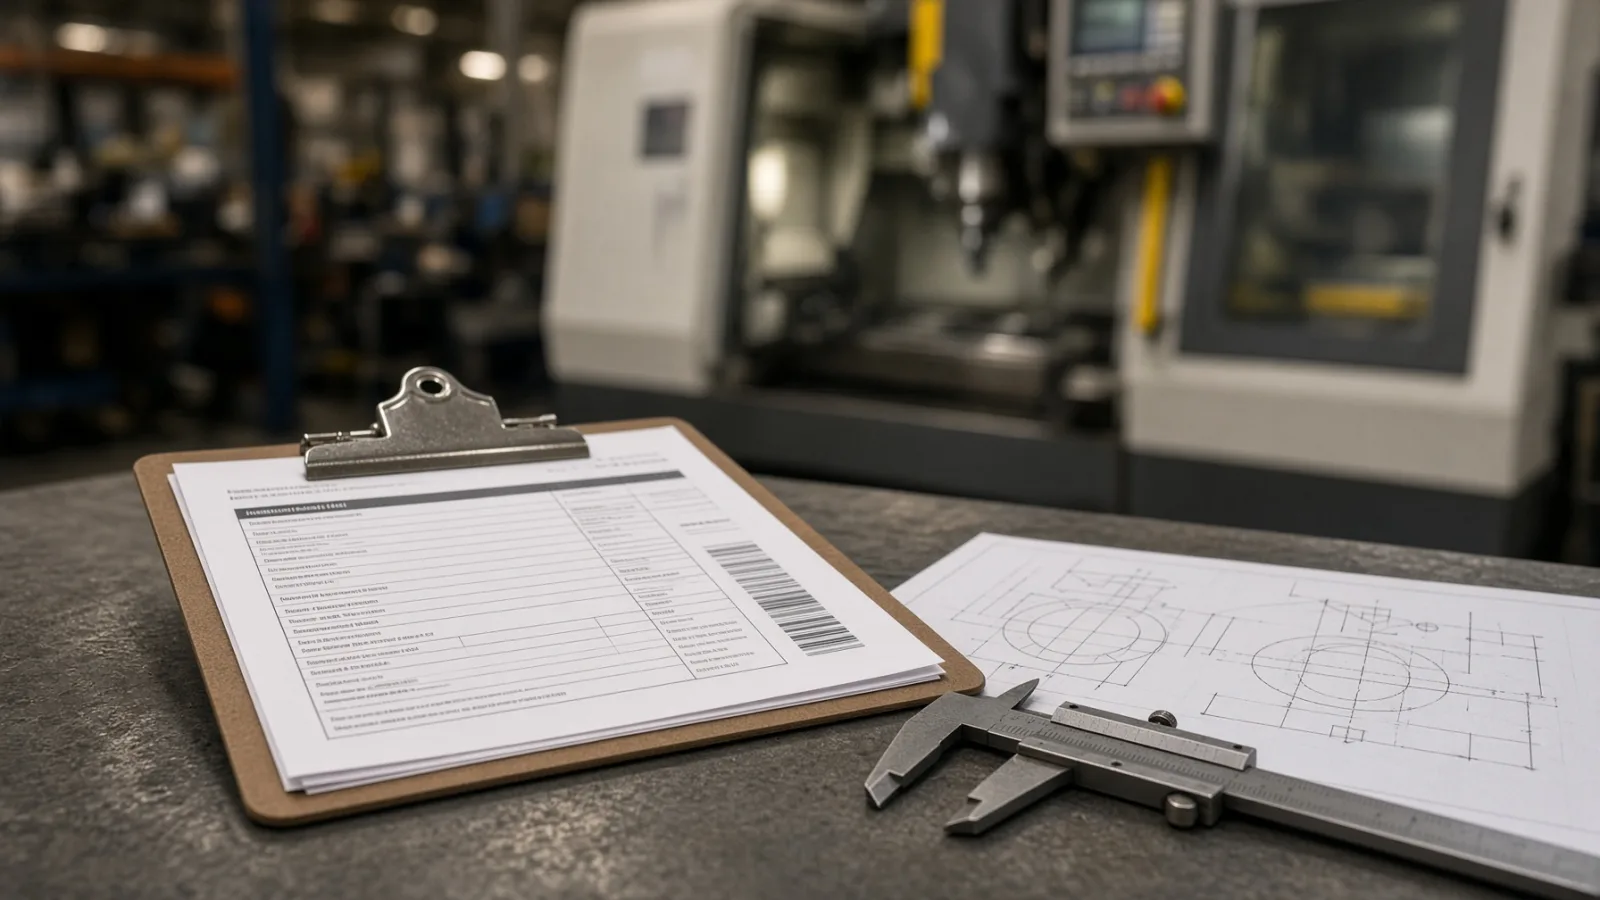
O apontamento registra o que de fato aconteceu na produção: tempo por operador, tempo por máquina, quantidade produzida, refugo. Apontar no fim do turno faz a diretoria decidir com base em dado velho.
Apontamento digital via tablet ou terminal no chão de fábrica alimenta o custo real de cada ordem quase no mesmo instante em que ele acontece.
Planilha ou sistema: quando a gestão de produção em Excel para de funcionar
A indústria brasileira de máquinas e equipamentos operou a 78,4% da capacidade instalada em dezembro de 2025, segundo a ABIMAQ. Cada ponto de capacidade ociosa custa mais quando o sequenciamento de máquina é decidido por urgência, e não por capacidade real disponível.
A planilha funciona numa fábrica pequena, com poucas ordens de produção simultâneas e um roteiro relativamente estável. O problema aparece quando o volume de OPs cresce e o controle continua dependendo de uma pessoa que atualiza tudo manualmente.
| Critério | Planilha | Sistema de PCP/APS |
|---|---|---|
| Sequenciamento | Manual, por urgência | Capacidade finita, automático |
| Apontamento | Retroativo, no fim do turno | Tempo real, por operador e máquina |
| Custeio | Estimado, custo padrão | Real, por ordem de produção |
| Dependência | De uma pessoa | Do processo |
Sinais de que sua fábrica ultrapassou o limite da planilha
- Reprogramação constante: a fila de máquina muda várias vezes por dia e ninguém recalcula o impacto real.
- Dependência de uma pessoa: só quem monta a planilha entende como ela funciona.
- Custo descoberto tarde: a OP só revela se deu prejuízo depois de fechada.
- Retrabalho de cadastro: o mesmo dado é digitado em mais de um lugar.
MRP, APS e ERP: entendendo as diferenças no sequenciamento
Os três termos aparecem juntos com frequência e cobrem funções diferentes. Confundir um pelo outro leva a comprar o módulo errado ou a esperar do MRP algo que só o APS entrega.
| Sistema | Função principal | Considera capacidade das máquinas |
|---|---|---|
| MRP | Calcula necessidade de materiais a partir da BOM | Não |
| APS | Sequencia ordens de produção em capacidade finita | Sim |
| ERP | Integra financeiro, vendas, estoque e produção | Depende do módulo |
APS sequencia ordens de produção em capacidade finita. O MRP calcula necessidade de materiais sem considerar restrições de recursos das máquinas.
Produção sob encomenda (ETO) versus produção seriada
Produção sob encomenda, ou ETO (Engineer to Order), significa que o produto nasce do desenho técnico do cliente, muitas vezes sem repetição exata em outra OP. Produção seriada roda o mesmo item em grande volume, com roteiro fixo e pouca variação. A lógica de sequenciamento, custeio e roteiro de uma muda inteiramente para a outra.
Por que o custeio por ordem é diferente nos dois modelos
Na produção seriada, o custo padrão funciona porque o produto se repete. Na manufatura não seriada, cada OP pode ter um mix diferente de material, tempo de máquina e mão de obra, então o custo padrão vira uma média que esconde ordens que dão prejuízo. Só o custeio por ordem de produção, calculado com dado real de apontamento, revela isso.
Segmentos que operam em manufatura não seriada
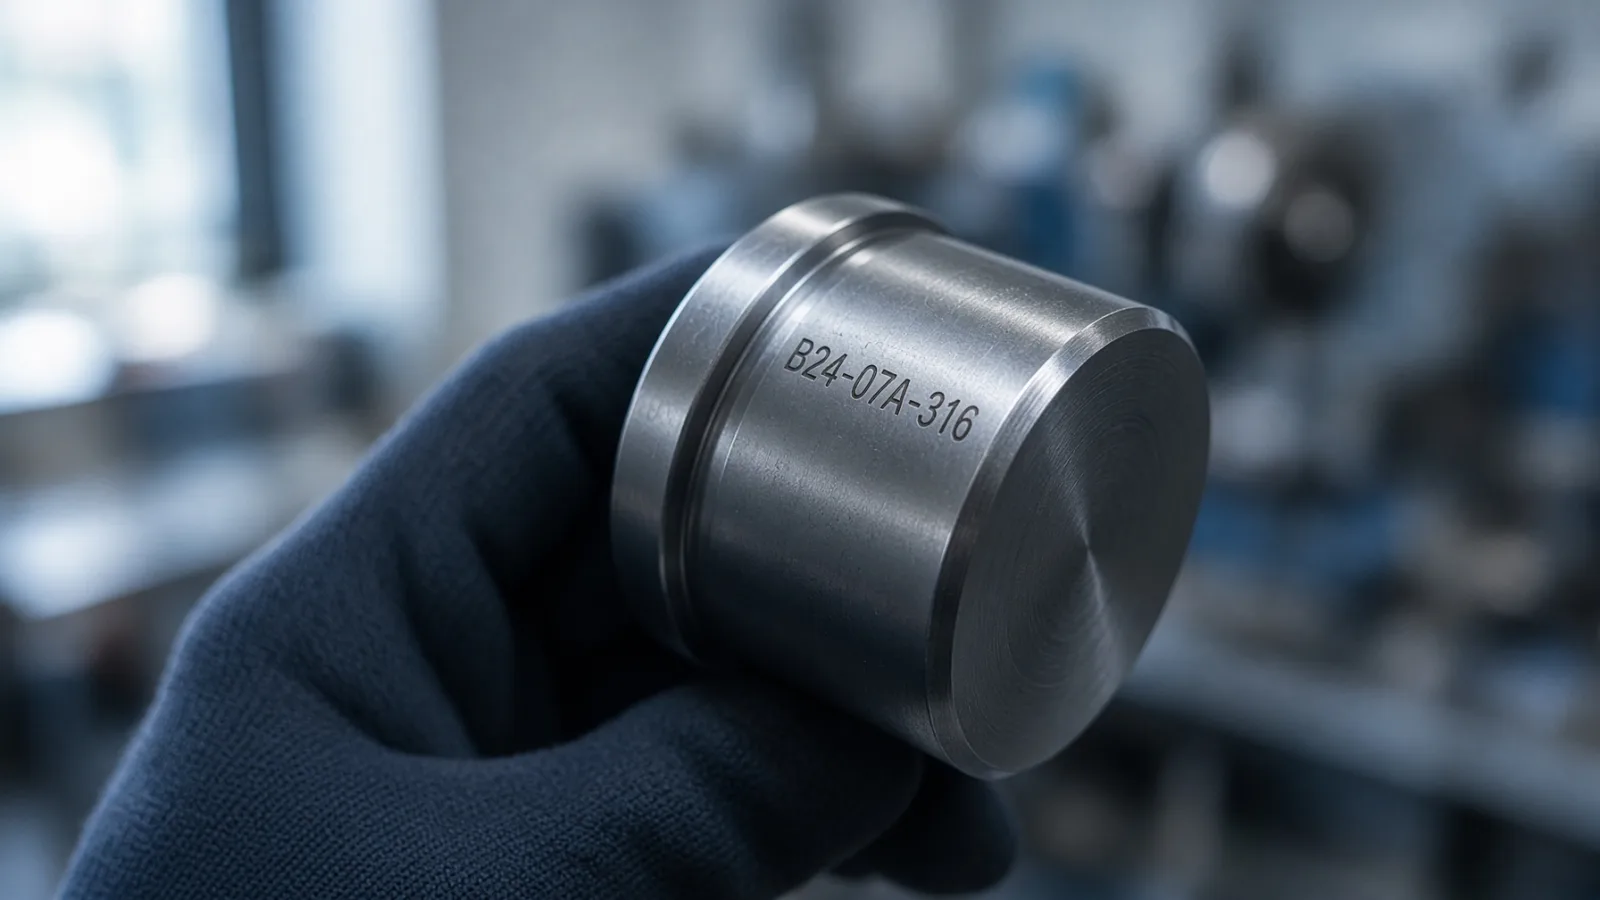
Metalúrgicas, caldeirarias, usinagens, fundições e fabricantes de máquinas e equipamentos concentram esse tipo de operação. Fornecedores de setores como petroquímica e Oil & Gas também trabalham sob esse modelo, com exigência adicional de rastreabilidade de lote e auditoria de processo para atender clientes com norma ISO e especificação técnica próprias.
Custeio por ordem de produção: o custo real que a planilha esconde
Custeio por absorção significa distribuir todos os custos de produção, diretos e indiretos, sobre cada ordem. Em planilha, esse cálculo costuma parar no custo direto de material e mão de obra, porque ratear hora-máquina e overhead por OP manualmente consome tempo que o PCP não tem sobrando.
Como o custo oculto da planilha corrói a margem
O efeito não aparece de uma vez. Aparece devagar, OP após OP, até a diretoria perceber que o faturamento cresceu e a margem não acompanhou.
Um sistema de custeio por ordem integrado ao apontamento de chão de fábrica mostra, próximo do tempo real, qual OP deu o resultado esperado e qual comeu margem sem que ninguém notasse a tempo.
Resistência cultural da equipe: o obstáculo que a tecnologia sozinha não resolve
Trocar a planilha de PCP por um sistema exige mais que uma decisão técnica. A equipe de chão de fábrica abandona uma ferramenta que conhece de cor por um processo novo, com telas diferentes e disciplina de apontamento que antes não existia.
Como envolver as lideranças de chão de fábrica desde o início
Treinamento sozinho não resolve resistência cultural. O que funciona é envolver os líderes de produção antes da implementação começar, deixando que eles ajudem a desenhar o fluxo de apontamento e apontem onde o processo atual falha. Quando a liderança de chão de fábrica participa da decisão, ela vira porta-voz da mudança dentro da própria equipe, em vez de mais uma imposição vinda de cima.
Integração entre engenharia e PCP
Em usinagem e caldeiraria, o desenho técnico do cliente chega antes de qualquer OP existir. Sem integração entre o CAD/CAM e a estrutura de produto usada pelo PCP, a engenharia desenha uma coisa e o PCP cadastra outra.
Como o desenho técnico alimenta a estrutura de produto
Ferramentas como Lantek, SolidWorks, AutoCAD e Solid Edge geram a lista de materiais e o roteiro de fabricação direto do desenho. Quando essa informação flui até o SAP Business One sem redigitação, a estrutura de produto usada pelo PCP nasce igual à engenharia projetou, e o cadastro deixa de ser um segundo trabalho manual.
Exemplos de gestão de produção por segmento metal-mecânico
O desafio central muda conforme o segmento, mesmo dentro da mesma lógica de manufatura não seriada.
- Metal-mecânica: peças e estruturas sob desenho técnico, com roteiro variável entre ordens e custeio que acompanha um mix de peças em mudança constante.
- Caldeiraria: estruturas metálicas sob encomenda, com sequenciamento de operações longas (corte, conformação, solda, montagem) e controle do avanço físico da OP, muitas vezes em obra ou em pátio.
- Usinagem: fabricação conforme desenho do cliente, com integração entre CAD/CAM e estrutura de produto como ponto crítico para evitar retrabalho de cadastro.
A Objetiva Solução documenta essa lógica em clientes como o Grupo Tecnokor, indústria de Belo Horizonte com mais de 1.200 funcionários, e a CISA Brasile, que migrou de outro sistema de produção para o DiamondOne.
Erros comuns na gestão de produção metal-mecânica
- PCP na cabeça de uma pessoa: só quem monta a planilha entende o processo, e a fábrica trava quando essa pessoa falta.
- Sequenciar por urgência: reagir ao pedido mais recente em vez de seguir a capacidade real das máquinas gera fila desorganizada.
- Apontamento retroativo: registrar produção no fim do turno faz a diretoria decidir com dado desatualizado.
- Custo padrão em vez de custo real: mascara ordens que dão prejuízo.
- Apontamento tratado como burocracia: quando devia ser fonte de dado para decisão.
Como a Objetiva Solução ajuda sua indústria a sair da planilha
A Objetiva Solução é SAP Partner com 16 anos de mercado, especializada em manufatura não seriada: produção sob encomenda, sob medida e sob desenho técnico. O DiamondOne é o add-on de manufatura avançada construído sobre o SAP Business One, com módulos de PCP, APS, apontamento de fábrica, MRP e custeio por absorção pensados para metal-mecânica, caldeiraria, usinagem e fundição.
A implementação segue cronograma por fases, começando pela dor mais urgente da fábrica, seja o sequenciamento, seja o apontamento. Casos como o Grupo Tecnokor, a Lumar Metals, a Metal Group e a CISA Brasile, que migrou de outro sistema de produção para o DiamondOne, documentam essa lógica aplicada a operações reais de manufatura não seriada.
Se a sua fábrica ainda decide o sequenciamento e o custo de cada ordem de produção numa planilha, o próximo passo é sair da planilha, não trocar de uma planilha por outra ferramenta parecida. Fale com o time da Objetiva Solução para uma demonstração técnica do DiamondOne.
Perguntas frequentes sobre gestão de produção metal-mecânica
O que é gestão de produção metal-mecânica?
Gestão de produção e controle de produção não são sinônimos. Controle de produção normalmente cobre só o apontamento, o registro do que já aconteceu no chão de fábrica. Gestão de produção metal-mecânica é mais ampla: inclui também o planejamento, a programação e o sequenciamento que decidem o que produzir, quando e em qual máquina, antes de a ordem de produção começar a rodar.
Minha fábrica é pequena, ainda dá para usar planilha?
Depende do volume de ordens de produção simultâneas e da variação de roteiro entre elas. Uma fábrica com poucas OPs e processo estável ainda controla tudo em planilha. Quando o volume cresce e o sequenciamento passa a mudar várias vezes por dia, a planilha começa a falhar antes de qualquer prejuízo aparecer.
Um sistema de PCP vai obrigar a mudar demais o processo da fábrica?
A implementação de um sistema de PCP e APS costuma seguir cronograma por fases, começando pelo módulo que resolve a dor mais urgente da fábrica antes de expandir para custeio e qualidade. Isso reduz o risco de parar a produção durante a mudança.
Quanto custa implementar um sistema de gestão de produção?
O investimento varia conforme o número de usuários, os módulos contratados e a complexidade dos roteiros da fábrica. O critério mais relevante para comparar não é só o valor do projeto, é quanto a planilha já custa hoje em retrabalho, atraso e margem que ninguém está medindo.
Como reduzir atraso e retrabalho na produção metal-mecânica?
Separar claramente planejamento, sequenciamento e apontamento, tratar a estrutura de produto como dado único entre engenharia e PCP, e medir o custo real de cada ordem em vez do custo padrão. Esses três ajustes cobrem a maior parte do atraso que a planilha deixa passar.
O que é produção sob encomenda (ETO) e como ela difere da seriada?
ETO significa Engineer to Order: o produto nasce do desenho técnico do cliente, com roteiro próprio para cada ordem. A produção seriada repete o mesmo item em volume, com roteiro fixo. O sequenciamento e o custeio de uma fábrica ETO seguem uma lógica bem diferente da linha contínua.
SEO
H1 Title
Gestão de Produção Metal-Mecânica: PCP sem Planilha nem Atraso
Slug
Quer entender como o SAP Business One com DiamondOne se aplica à sua operação?
Diagnóstico gratuito →Manufatura Não Seriada
PCP, roteiro, ordem de produção e custo real em fábrica sob encomenda.