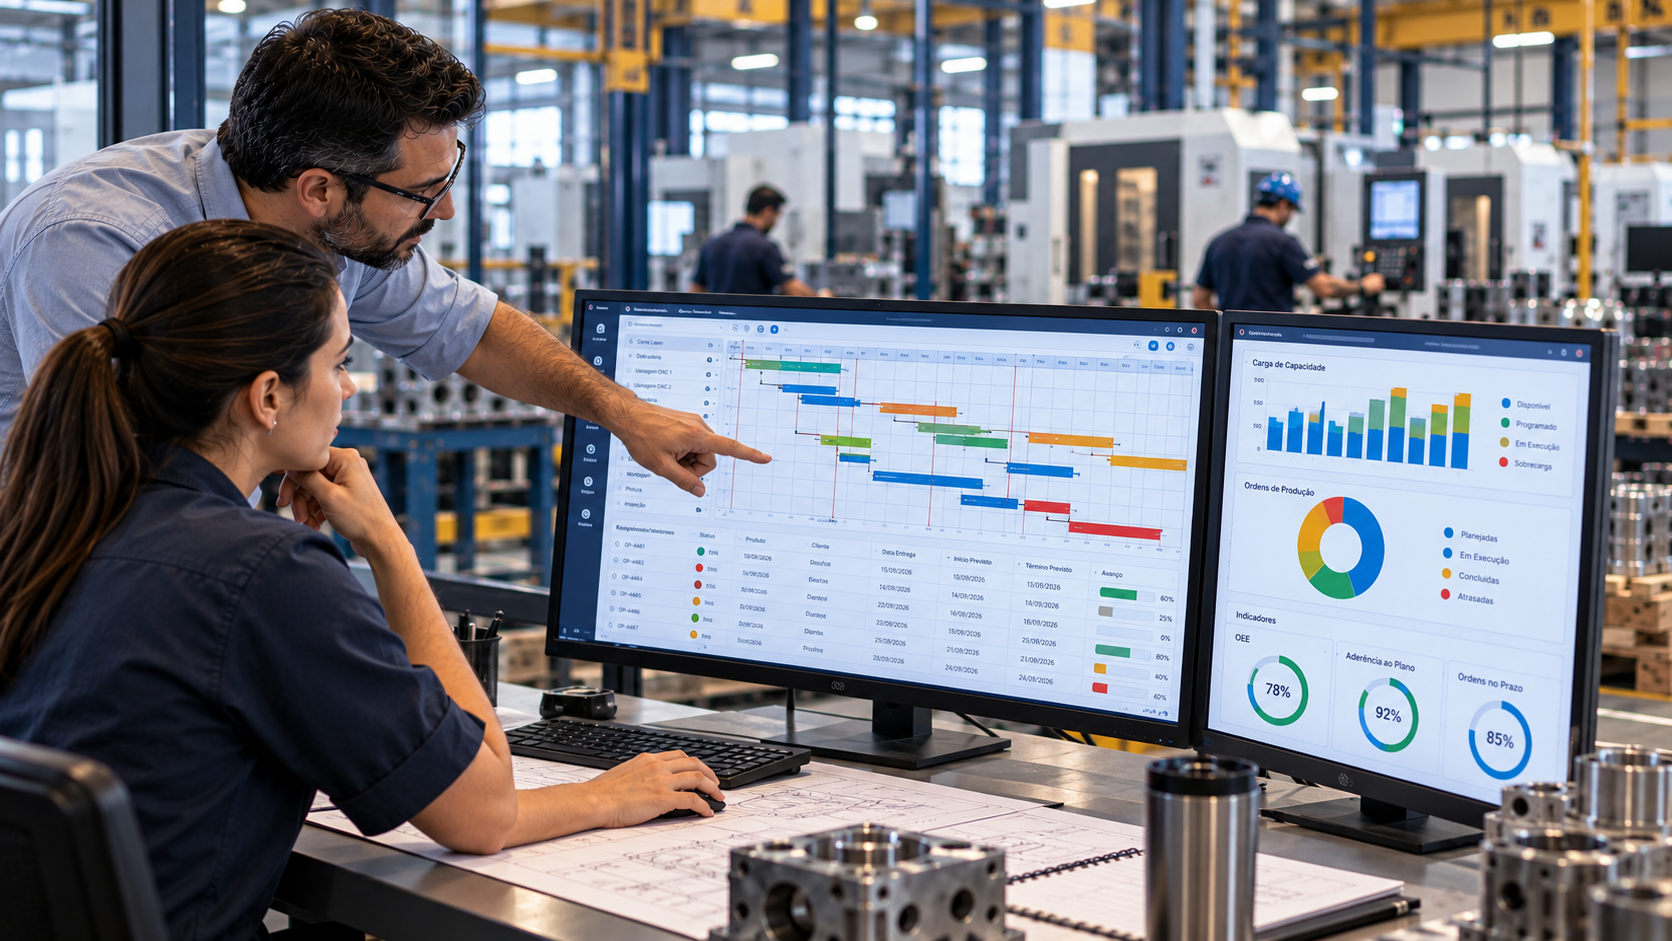
APS: planejamento avançado da produção com capacidade finita
APS, sigla de advanced planning and scheduling, é o planejamento avançado que define em qual sequência e recurso cada operação será executada, respeitando a capacidade real disponível. Na produção sob encomenda, o APS organiza Ordens de Produção com roteiros diferentes e identifica conflitos de capacidade antes que eles se transformem em atrasos.
O APS aplica capacidade finita ao sequenciamento da produção: cada operação é posicionada no calendário somente quando existe capacidade disponível no centro de trabalho correspondente. Isso diferencia o planejamento avançado da programação por capacidade infinita, que calcula datas sem considerar toda a carga já alocada aos recursos.
Na manufatura não seriada, o problema cresce conforme aumentam as Ordens de Produção simultâneas e a variabilidade dos roteiros. Cada pedido pode passar por recursos diferentes, com tempos de preparação e processo próprios, enquanto prioridades comerciais, paradas de máquina e restrições de ferramental alteram continuamente a sequência possível.
Por isso, o APS depende de roteiros, calendários de capacidade, regras de prioridade e apontamentos de fábrica consistentes. Integrado ao PCP e ao MRP, ele conecta a demanda planejada à capacidade disponível para indicar quando cada operação pode efetivamente ser executada.
A fila de produção gerenciada na memória do supervisor
Um supervisor experiente sequencia bem quinze ordens. Ele conhece as máquinas, sabe quais pedidos não podem atrasar e monta a fila do dia com acerto razoável. A informação cabe na cabeça dele.
Com oitenta ordens abertas e roteiros de seis a doze operações cada, essa mesma pessoa deixa de conseguir. Não por limitação individual: a quantidade de sequências possíveis cresce mais rápido do que qualquer capacidade de avaliação mental. A fábrica passa a operar por urgência, e cada mudança de prioridade desloca outras ordens sem que ninguém calcule o efeito.
O resultado aparece como expedição de emergência recorrente em indústrias de produção sob encomenda, onde cada pedido tem caminho próprio pela fábrica.
Capacidade finita: a única palavra que separa APS de programação comum
Programar com capacidade infinita significa calcular datas retrocedendo a partir da entrega sem consultar quanto trabalho já está alocado ao recurso. O sistema devolve uma data porque a conta fecha no calendário, não porque a fábrica dá conta.
Programar com capacidade finita significa consultar o calendário do centro de trabalho, verificar quanto ainda cabe e alocar somente o que cabe. Quando não cabe, o sistema devolve conflito. Todo o valor do APS está nessa devolução: um conflito exibido na programação é uma decisão, enquanto o mesmo conflito descoberto na semana da entrega é um atraso. Em produção discreta, onde cada ordem percorre um caminho próprio, essa antecipação é o que mantém a carteira sob controle.
Programação para frente e programação para trás
A programação para trás parte da data de entrega e recua operação a operação até encontrar a data de início necessária. Ela responde quando é preciso começar.
A programação para frente parte de hoje e avança, respondendo quando o trabalho ficará pronto. A primeira sustenta o compromisso comercial, a segunda descreve a realidade da fábrica. Quando as duas divergem, a diferença é exatamente o atraso que a ordem vai acumular, e enxergá-la antes é o que permite renegociar prazo.
Como o APS monta a sequência
O sequenciamento parte das ordens já liberadas pelo planejamento e controle da produção, do roteiro com tempos de cada operação e do calendário de capacidade de cada centro de trabalho. A partir daí, aplica uma regra de prioridade definida pelo negócio.
As regras de prioridade e o que cada uma custa
Sequenciar por data de entrega maximiza pontualidade e costuma maximizar também o número de preparações de máquina. Sequenciar por similaridade de setup reduz o tempo perdido em troca de ferramenta e pode atrasar pedidos individuais.
Sequenciar por cliente ou por margem privilegia o resultado comercial e sacrifica a média da carteira. Sequenciar pelo gargalo subordina toda a fábrica ao recurso restritivo. Não existe regra correta em abstrato: existe a regra que corresponde à prioridade do negócio, e escolhê-la é decisão de gestão.
Restrição dura e restrição preferencial
Restrição dura é a que o sequenciamento não pode violar: capacidade da máquina, dependência entre operações, ferramental exclusivo, limite físico de processo. Restrição preferencial é a que se pode violar com custo, como agrupar por similaridade ou evitar turno noturno.
Configurar uma preferência como restrição dura trava o sequenciador e produz conflito onde não há. Configurar uma restrição real como preferência produz um plano que a fábrica não executa.
APS, MRP, PCP e MES: o que cada um decide
Os quatro termos circulam juntos em avaliações de software industrial. A confusão entre eles é a origem de expectativas erradas, porque cada um decide sobre um objeto diferente.
| Função | Objeto da decisão | Pergunta que responde | Camada |
|---|---|---|---|
| PCP | A função inteira | O que produzir, quando e com o quê | ERP |
| MRP | Material | Que material comprar ou produzir, quanto e quando | ERP |
| APS | Capacidade e sequência | Em que ordem e em qual máquina cada operação roda | ERP |
| MES | Execução | O que está acontecendo agora no chão de fábrica | Chão de fábrica |
A fronteira das duas últimas linhas tem base normativa. A norma ISA-95, publicada internacionalmente como IEC 62264, organiza a manufatura em cinco níveis. O nível 4 é business planning and logistics, onde vive o ERP, e o nível 3 é manufacturing operations management, onde vivem os sistemas de execução. A ISA registra que o padrão trata principalmente da interface entre os níveis 3 e 4.
O APS e o cálculo de necessidade de materiais são complementares: o MRP garante que o material exista, o APS garante que exista hora-máquina para transformá-lo.
APS: sequenciamento automático por prioridade e capacidade real
Dentro do SAP Business One, o sequenciamento roda sobre a mesma base de dados que recebe as ordens e o apontamento. Isso elimina a sincronização entre sistemas paralelos, que é onde a programação costuma envelhecer sem que ninguém perceba.
O DiamondOne é o add-on de manufatura avançada construído sobre o SAP Business One, e o módulo de APS opera integrado ao PCP e ao apontamento de fábrica. A consequência prática: o tempo realizado corrige o tempo previsto do roteiro, e a sequência da semana seguinte parte de dados menos errados.
O gargalo que aparece antes da entrega
O APS não elimina o gargalo da fábrica. Ele torna o gargalo visível na programação, e não na expedição. A distinção parece sutil e decide o resultado do mês, porque afeta diretamente o custo real por ordem de produção: capacidade ociosa e hora extra entram na conta do pedido.
Data prometida e data possível
Quando o comercial promete prazo sem consultar capacidade, o compromisso nasce sem lastro. Com sequenciamento por capacidade finita, a área comercial passa a ter uma data possível calculada sobre a fila real.
Isso muda a natureza da conversa com o cliente: em vez de prometer e depois administrar atraso, a empresa negocia antes, com informação. Antecipar um pedido continua sendo possível, com a diferença de que o custo dessa antecipação passa a ser conhecido.
Reprogramar quando a máquina para
Um sequenciamento feito na segunda-feira e não revisado é uma fotografia, não um plano. Quebra de máquina, falta de material e mudança de prioridade acontecem toda semana em qualquer fábrica.
A reprogramação em ciclo fixo é o que mantém a sequência viva. Sem ela, a fila do sistema e a fila real divergem em poucos dias, e o chão de fábrica volta a decidir sozinho.
Quando sua indústria precisa de APS
Dois fatores respondem a essa pergunta com objetividade: a quantidade de ordens simultâneas e a variabilidade dos roteiros. Com poucas ordens e roteiros parecidos, um PCP bem estruturado resolve.
O APS com tempos de operação imprecisos
A objeção mais comum é que os tempos cadastrados não correspondem à realidade. Ela é legítima e não impede a implantação, desde que o apontamento esteja em operação para corrigir esses tempos.
Sequenciar com tempo estimado produz uma fila aproximada, o que já supera a ausência de fila. O que inviabiliza é congelar estimativas e nunca confrontá-las com o realizado, porque nesse caso o plano descreve uma fábrica que não existe.
Roteiro variável e produção sob encomenda
Em manufatura não seriada, cada ordem tem operações diferentes, em centros de trabalho diferentes, com durações diferentes. É o cenário em que o sequenciamento manual falha primeiro e em que o ganho do APS aparece mais cedo.
Seis erros que fazem um projeto de APS não sair do papel
Os padrões de falha se repetem entre segmentos e quase sempre antecedem a escolha da ferramenta. Reconhecê-los evita a maior parte do retrabalho de implantação, sobretudo em indústrias de usinagem, onde a preparação de máquina pesa no tempo total de ordens pequenas.
- Implantar antes de ter roteiro cadastrado com tempo de preparação separado do tempo de processo.
- Configurar capacidade pelo turno teórico, e não pelo que o centro de trabalho realmente entrega.
- Marcar todas as ordens como urgentes, o que deixa a regra de prioridade sem nada para arbitrar.
- Esperar que o sistema otimize sozinho, sem definir a regra que o negócio quer aplicar.
- Não reprogramar em ciclo fixo, deixando a sequência envelhecer.
- Tratar o projeto como assunto de tecnologia e não envolver quem hoje sequencia de cabeça.
O que muda com o APS funcionando
A fila deixa de ser um acordo verbal e passa a ser um objeto do sistema, visível para produção, comercial e diretoria ao mesmo tempo. O controle de ordem de produção ganha uma referência contra a qual comparar o realizado.
O programador de produção continua decidindo, com uma diferença relevante: ele passa a avaliar uma proposta e tratar exceções, em vez de montar a fila do zero todo dia. O trabalho muda de natureza, não desaparece.
APS e PCP: a dupla que elimina a expedição de emergência
O PCP define o que precisa ser produzido e quando. O APS define em que ordem e em qual recurso, dentro da capacidade que existe. Separadas, as duas funções produzem planos que a fábrica não cumpre.
Integradas dentro do DiamondOne, transformam a promessa comercial em compromisso com lastro de capacidade. A expedição de emergência deixa de ser o mecanismo padrão de entrega e volta a ser o que deveria ter sido desde o início: exceção.
Perguntas frequentes sobre APS
As dúvidas abaixo aparecem com frequência em avaliações de tecnologia industrial. As respostas complementam o que foi tratado nas seções anteriores sobre sequenciamento de produção.
O que significa APS na produção?
APS é a sigla de advanced planning and scheduling, planejamento e programação avançados. É a camada de software que decide em que sequência e em qual recurso cada operação será executada, respeitando a capacidade real de cada centro de trabalho da fábrica em cada período.
Qual a diferença entre APS e MRP?
O objeto de decisão é diferente. O MRP responde que material comprar ou produzir e quando, trabalhando sobre a estrutura de produto e a demanda. O APS responde em que ordem e em qual máquina cada operação vai rodar, trabalhando sobre o roteiro e a capacidade disponível.
APS e MES são a mesma coisa?
Não são. A norma ISA-95, publicada internacionalmente como IEC 62264, separa os níveis: o nível 4 abriga o ERP, onde o sequenciamento é decidido, e o nível 3 abriga os sistemas de execução. A ISA registra que o padrão trata principalmente da interface entre esses dois níveis.
O APS funciona se os tempos da minha fábrica não são precisos?
Funciona, com uma condição: o apontamento precisa estar rodando para corrigir os tempos do roteiro a cada ciclo. Sequenciar com tempo estimado produz uma fila aproximada, o que já supera a ausência completa de fila. Começar impreciso é normal em qualquer implantação industrial, permanecer impreciso por anos é o que inviabiliza o uso da ferramenta.
O APS substitui o programador de produção?
Não substitui. O sistema propõe uma sequência a partir da regra de prioridade configurada, e a arbitragem continua humana. O que muda é a natureza do trabalho: em vez de montar a fila do zero diariamente, o programador avalia a proposta e decide os casos que exigem julgamento.
Preciso de APS ou basta estruturar melhor o PCP?
Depende de dois fatores objetivos. Com poucas ordens simultâneas e roteiros parecidos entre si, um PCP bem estruturado resolve a operação. Com carteira grande e roteiro diferente a cada pedido, a combinação de sequências possíveis cresce muito além do administrável manualmente, e o sequenciamento automático deixa de ser refinamento para virar necessidade.
O APS resolve o gargalo da fábrica?
O APS torna o gargalo visível antes da entrega, e não depois. Um gargalo identificado na programação vira decisão, como renegociar prazo, terceirizar ou mudar a sequência. Para eliminar a restrição de fato, a fábrica precisa de capacidade ou de mudança de processo, não de software.
O que preciso ter pronto antes de implantar APS?
Três coisas: roteiro cadastrado por família de produto, com tempo de preparação separado do tempo de processo; capacidade configurada pelo que o centro de trabalho realmente entrega, e não pelo turno teórico; e apontamento em operação no chão de fábrica. Sem esses itens, a sequência gerada não corresponde à fábrica real e acaba ignorada pela equipe.
Quer entender como o SAP Business One com DiamondOne se aplica à sua operação?
Diagnóstico gratuito →Manufatura Não Seriada
PCP, roteiro, ordem de produção e custo real em fábrica sob encomenda.